

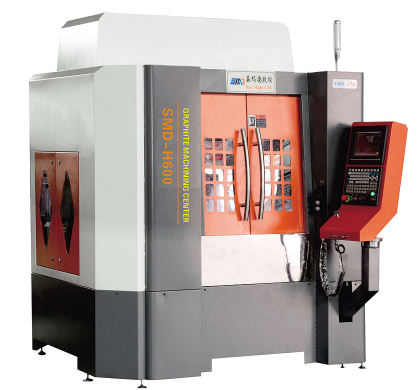
數控機床(chuáng)是一種裝有程序控製係統的自(zì)動化機床。該控製係統能夠邏輯地處理具有(yǒu)控製編碼或其他符(fú)號指令規定的程序,並將(jiāng)其譯(yì)碼,用代碼化的數字表示,通過信息載體輸入數控裝置。經運算處理由數控裝置發出各種控(kòng)製信(xìn)號,控製機床的(de)動作,按圖紙要求的形狀和尺寸,自(zì)動地將零件加(jiā)工出來。CNC加工需要對工件和刀具進行裝夾,那麽CNC加(jiā)工中心進行裝夾操作有哪些(xiē)注意事項呢?
南京糖心影视精密科技有限公司認為:在確定定位(wèi)基準(zhǔn)與夾緊方案時應注意下列三點:
(1) 力求設計、工(gōng)藝、與編程計算的基準統一。
(2) 盡(jìn)量減少裝夾次數,盡可能做到在一次定位後就能加工(gōng)出全部待加工表麵。
3) 避免采用占機人工調整方案。
(4) 夾具(jù)要開暢,其定位、夾緊機構不能影響加工中的走刀(如產生碰撞(zhuàng)),碰到(dào)此類情況時,可采用用(yòng)虎鉗(qián)或加底板抽螺絲的方(fāng)式裝(zhuāng)夾。
裝夾工件的注意事項
1)在夾持工件時,要注意碼仔的位置及壓板上螺帽螺栓的(de)伸(shēn)出長度適中(zhōng),另外在鎖角仔時螺絲不(bú)可頂底。
2)銅公一般為鎖板加工,上機前應對照程序單上的開料數確保相符,同時應檢查收(shōu)板螺絲(sī)是否收緊。
3)對於一板收多塊銅料的情況,應檢查方向是否正確,各銅料加工時是(shì)否幹涉。
4)根據程序(xù)單之(zhī)圖形狀以及工件尺寸之數據進行收(shōu)夾工件,必須注意:工件尺寸數據的寫法為XxYxZ, 同時,若有散件圖者,須核對程序單的圖形與散件圖的(de)圖形是(shì)否相符,注意哪(nǎ)個方向向出(chū),以及X,Y軸的擺法。
5)裝夾工(gōng)件時必須核對工件尺寸是否符合程(chéng)序單的尺寸要求,有散件圖的須核對程序單的尺寸與散件圖的尺寸是否相同。
6)工件上機前應清潔工作台及工件底部(bù)。機床台麵及工件麵(miàn)應用油石推掉毛邊及碰壞的位置。
7)碼碼仔時(shí),確保碼仔不(bú)會被刀碰傷,必要時可與編程師溝通。同時,如果底部墊正方,則碼仔必須對準墊正方之位置,以達到受力均衡之目的。
8)使用虎鉗裝夾,必須了解刀具加工深度,以防被夾位置過(guò)長或過(guò)短(duǎn)。
9)螺絲必須收入T型塊內,不得隻用一部份螺紋,如需接駁螺絲時,上下螺絲必須各(gè)用一(yī)半接(jiē)頭的螺紋,壓板上螺帽的(de)螺紋必須完全使用,不得隻收幾牙螺紋。
10)定(dìng)Z深度數時要看清程序單(dān)碰數之位置,以及Z最高點的數據,輸好數(shù)據入機床後,須再核對一(yī)次。
裝夾刀具的注(zhù)意事項(xiàng)
1)具要裝夾牢靠,不可於刀柄中過短。
2)每次(cì)索刀前都(dōu)應(yīng)檢查刀具是否符合(hé)要求(qiú),索刀(dāo)長度都應(yīng)根據(jù)程序單指示之加工深(shēn)度確定(dìng),一般應略長於加工深度值2mm並要考慮刀柄是否碰撞(zhuàng)。
3)遇到加工深度(dù)很深的情況可以(yǐ)與編程師溝通,酌情采用兩次索刀的辦(bàn)法(fǎ),即先索得一半至2/3的長度,待加工到較深位置時(shí)再索得長些,這樣可提高加工效率(lǜ)。
4)使用加長索咀時,尤其應了解下刀深度、所需刀(dāo)長等(děng)數據。
5)刀頭安裝上機前(qián),其錐度配(pèi)合位置,應用清潔布抹(mò)幹淨,機床刀套的相應位置亦同樣(yàng)清潔,避免配合(hé)麵有鐵屑影響精度及損壞機床。
6)通(tōng)常(cháng)對刀具長度采用刀尖對刀方式(特殊情況用刀中對刀(dāo)的情(qíng)況),對刀時應仔細(xì)核(hé)對(duì)程序單指示。
7)當程式中斷(duàn)或再行必須重新(xīn)對刀時,應注意深度是否能(néng)與前麵相接(jiē),一般情況下可先行調高0.1mm行(háng),然後根據情況再作調整。
8)旋轉收拆式的刀頭,如采用水(shuǐ)溶性切削液,應每半月用潤滑油浸數小(xiǎo)時作(zuò)保養,可使刀頭內部機件有潤滑不致磨損。
以上就是(shì)南京糖心影视精密科技有限公司(sī)為(wéi)大家介紹的有關CNC加工中心進行裝夾操作有(yǒu)哪些注意(yì)事項的分析,希望可以給大家提供參考。
