

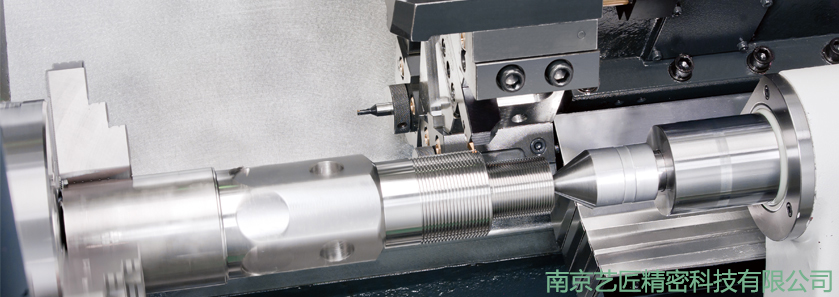
隨著科學(xué)技術的日益進步,超精密加工技術也得到了飛速發展,具(jù)有複雜麵型的微結構元件被廣泛地(dì)應用於軍事、高科技裝(zhuāng)備、光纖通訊等諸多領域。這類元件結(jié)構複雜,並且加工(gōng)精度要求很高,用傳統的加工方法已很難滿足加工需求。隨著技術的不斷進步,湧現出很多種超精密加工方法,能夠加工出滿足需求的微結構表麵,如光刻蝕加工、微細(xì)磨(mó)削加工、激光加工、快(kuài)刀伺服等。這些(xiē)方法都有各自的優缺點,其中(zhōng)快(kuài)刀伺服是比較經典的超精密加工技術,是微結構車(chē)削加工研(yán)究的熱(rè)點之一。
快刀伺服(fú)加工(gōng)是指在(zài)車削加工過程中,借助與安裝在Z軸上的快刀伺服微進給機構驅動刀具作高頻響、小幅值的軸(zhóu)向快速進給運動,並與高精度的回軸和徑向進給相配合,完(wán)成這(zhè)個車削加工過(guò)程。與Z軸一般幾十赫茲的進刀頻率(lǜ)相比,快刀伺服微進給機構的進刀頻率可以達到幾千赫茲甚至更高,從而大大提高了加工效(xiào)率。
與(yǔ)其它超精密加(jiā)工(gōng)方式相(xiàng)比,快刀伺服車削加工技術具(jù)有高(gāo)頻響、高效率的特點,一次加工(gōng)就能(néng)夠(gòu)得到高麵型精度(dù)的複雜微(wēi)結構(gòu)表麵,適用於光學元件等微結構元件的高效優質加工。
快刀伺服車削加工要求高頻響、高精度(dù)的微進給,目前微進給機構的驅動方式主要(yào)以壓(yā)電陶瓷驅動。壓電陶瓷驅動的快刀伺服具有響應速度快、加速度高、頻響範(fàn)圍寬、易於(yú)控(kòng)製等諸多優點。
快(kuài)刀伺服微進給機構是快刀伺服加工係統中非常重要的部(bù)件,作為(wéi)高速高精度位移輸出機構,其性能的好壞對快刀伺服(fú)加工的微結(jié)構表麵質量有直接影響。芯明天科技設計研發的P92、P93係列壓電快速刀具定位(wèi)器,具有承載力大、響應速度快、頻率範圍寬、納米級精(jīng)度的優點,是快刀(dāo)伺服的首選產品。
芯明天壓電(diàn)快刀定位器
芯明天具有近(jìn)20種專為快刀(dāo)伺服微加工而設計的快速刀具定位台,它們有著位移、頻率、閉環方(fāng)式、出力、驅動電壓、外觀結構等性能的差別。
在位移參數上,由十幾微米到(dào)百微米以上的行程範圍,不同的位移下工作(zuò)頻率(lǜ)也不同。
例如,芯明天P92.X20S快(kuài)速刀具定位台,在18μm行(háng)程下,工作頻率可達95Hz;在9μm行程下,工作頻率可達190Hz;而在1μm行程(chéng)下,工作頻率達600Hz。
芯明(míng)天壓電快速刀具(jù)定位台有多種(zhǒng)閉環(huán)方式可選,如電容式、電感式、應變式閉(bì)環,也可采用外部閉(bì)環的(de)控製方(fāng)式。閉環(huán)方式的不同影響著快(kuài)速刀(dāo)具定位台的控製精度、工作頻率及成本等因素。
P92.X20係列快(kuài)速(sù)刀具定位台
行程:18μm
驅動電壓:0~150V
承載能力:300g
閉環方式可選
P92.X25係列快速刀具定位台
行程:23μm
空載諧頻頻率:3000Hz
出力:1000N
閉環方式可選
P92.X40係列快速刀(dāo)具定位台
行程:40μm
驅動(dòng)電壓:0~1000V
出力:3000N
定製散熱孔
P92.X70係列快速刀具定位台
行程:75μm
定位精度:0.01%F.S.
定製防塵防液滴型
閉環方(fāng)式可選
P93.X70係(xì)列快速刀具定位台
行程:81μm
承載能力:20kg
分辨率:達3nm
閉環方式可選
芯明天快速刀具定位台應用案例
導光板加工;
光學元(yuán)件車削加工;
P93快刀台與手調台結合超精密加工;
定製散熱裝置的快(kuài)速刀具定位台。
