

在耗時的CNC精加工過程中,如何提升加工效率是特別有意義的話題。如(rú)果告訴(sù)你,有一種加工方法可以(yǐ)將零件的精加工(gōng)時間從60分鍾縮短到4分鍾,你或許以為是在(zài)開玩笑!今天將給大家介紹Mastercam 的超弦精加工技術,其使用的(de)創新刀具與加工策略,可大幅提高精加工效(xiào)率,充分釋(shì)放出CNC加工超乎常規(guī)的潛(qián)力。
整體(tǐ)精加(jiā)工(gōng)時間節約了 93%:
工序 1
若(ruò)使用球刀,精加工時間:30分鍾
使超弦精加工(gōng)技術,精加工時間(jiān):3分鍾
工序 2
若使用球刀,精加工時(shí)間:60分鍾
使用超弦精加工技術(shù),精(jīng)加工時間:4分鍾(zhōng)
超弦精加工(gōng)實際切削(xuē)案例
超弦精加工技(jì)術(shù)如何提升精加工效率?
CNC精(jīng)加(jiā)工的目的是保(bǎo)證工(gōng)件的(de)最(zuì)終尺寸精度(dù)和表(biǎo)麵質量。而精加工的表麵質量,很大程度取(qǔ)決於加工後留下(xià)的殘脊高度。
殘脊(jǐ)高度是指加(jiā)工中刀具通過兩條相鄰刀具路(lù)徑之後(hòu),殘留材料凸起部分的(de)最大高度,如下圖所示(shì)。
如何減小殘(cán)脊高度(dù)?
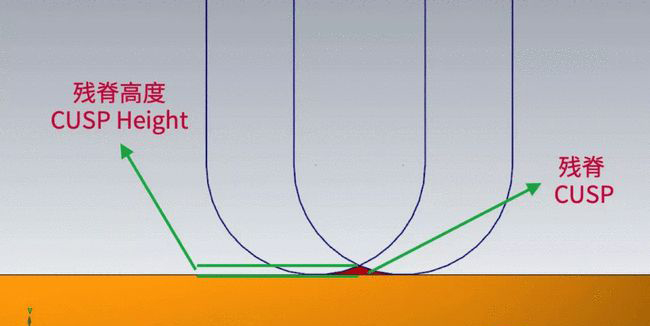
一個可行的方法是減小步距,減小相鄰刀路之間的距離。但這意味(wèi)著增加了單位麵積(jī)中(zhōng)的刀路數量和密度,增加了精加工的(de)時間。
另一個可行的方法是使用更大的刀具。因為刀具半徑越大,與材料接觸(chù)時接觸點上的弧度越大。在相(xiàng)同刀路密度下,得到的(de)殘脊高度(dù)約小。用大半(bàn)徑的刀具可以減小殘脊高度(dù),達到更好的表麵質量,但很多工件需要(yào)精加工的地(dì)方,間隙狹小不能用大半徑刀具加工。
大圓(yuán)弧刀具與超弦(xián)精加工技(jì)術
大圓弧刀具是一類新型的銑削刀具(jù)。使用大圓弧刀具(jù)則可以用更大的(de)步進量來達到(dào)同樣的表麵(miàn)質量。刀路編程是(shì)有效使用大(dà)圓弧刀具的關鍵,在刀路中控製刀具以適當的角度與(yǔ)工件輪廓形狀進行精確擬合,可(kě)以在保證表麵質量的前提下大幅減少加工循環(huán)時間,這就是Mastercam的超(chāo)弦精加工技術。
使(shǐ)用球刀與大圓弧刀具加工對比
球刀的優點是在使用(yòng)時不用考慮刀尖形狀與工件表麵形狀的齧合角度,無論使用(yòng)何種角度,刀(dāo)尖接觸點的形(xíng)狀始終是(shì)圓形。但是,球刀需要較小的步進增量(liàng)來保證精加工表麵質量,被加工(gōng)表麵較大時,加工(gōng)時間會變的非常長(zhǎng)。
通過使(shǐ)用比球刀大的多的刀尖圓弧,也就是使用(yòng)錐度型式或橢圓型式刀(dāo)具,在不增加刀路密度的情況下(xià)可以減小殘脊高度,在(zài)更少的時間(jiān)內可以完成質量更高的精加工。
超(chāo)弦精加工中應該選用怎樣的編程(chéng)策略?
Mastercam的超弦精加工技術是對於使用圓弧(hú)刀具進行高效精加(jiā)工的(de)編程解決方案。可以針對各種形狀的大圓(yuán)弧刀具,基(jī)於刀具形狀,通過特殊刀路算法,對加工過程中的刀具接觸點進行動態補償,可以充分利用圓弧刀具的外形進行高精度(dù)高效率(lǜ)的精加工(gōng)。
要想以超弦精加工方式使用(yòng)大圓弧刀具進行精加工,應該選(xuǎn)擇怎樣的刀路策略(luè)進行編程(chéng)呢?
3 軸加工:
在(zài)普通 3 軸加工中,因為機(jī)床軸運動簡單,可以利用超弦精(jīng)加(jiā)工(gōng)進行一些側壁和陡峭區域(yù)或(huò)頂麵平緩(huǎn)區域的精加工。推薦選用圓桶形(xíng)式和錐度(dù)形(xíng)式的圓弧刀具,使用 Mastercam 3D精加工中的等高(gāo)策略和(hé)平行(háng)策略進行超弦精加(jiā)工。
在刀具管理器(qì)中選擇(zé)圓桶形式刀具;在刀具定義頁麵(miàn),設置圓桶刀具的各項外形(xíng)參(cān)數。
這裏定(dìng)義的刀具外形設置的參數,會直接影響到刀路運算結果。最穩妥(tuǒ)的方式,還是直接導入刀具廠商提供的刀具模型。
隨後,使用等高策略生成刀路:
通過切削驗證可以(yǐ)看到,Mastercam 生成的超弦(xián)精加工刀路,利用了刀具的大圓(yuán)弧,以(yǐ)比使用球刀大的多步(bù)距,高效的進行精加工。
案(àn)例二:
在這個案例中,選(xuǎn)用圓桶形式圓弧刀具使用(yòng)等高策略進(jìn)行加工。仔細觀察生成的超弦精加(jiā)工刀路,充(chōng)分利用了圓桶刀具的大圓弧進行精加工。
3+2 定麵加工
在 3+2 定麵的環境中進行超弦精加(jiā)工(gōng),同(tóng)樣推薦使用等高與平(píng)行策略。與單純的 3 軸加工不一樣的是,3+2 定麵加工中,需要選擇合適的刀具平麵,使刀具的圓弧在刀路中以穩定的切點與材料接觸。
五軸(zhóu)聯動加工
五軸聯動加工機床運動的角度靈活,是超弦精加工的主要應用領域。在(zài)五軸加工中,推(tuī)薦使用平行和漸變加工策略。
以五軸聯動方(fāng)式進行超弦精加工,其關鍵點是控製刀(dāo)軸(zhóu),使刀具以穩定合適的圓弧切點與材料接觸。
加工視(shì)頻 ▼
總結
超弦精加工適(shì)用於3軸加工(gōng)、3+2軸定(dìng)麵(miàn)加工(gōng)、五軸(zhóu)聯動加工。
3軸加工中推薦使用等高、策略(luè)和平行、策略。
3+2軸加工的關鍵點是選擇合適的刀具平麵,使刀具的圓弧在刀路中以穩定的切點與材料接觸。
五軸(zhóu)聯動加工的關鍵點是控製(zhì)刀軸,使刀具以穩定合適的圓弧切點與材料接觸。五軸聯動加工推薦使(shǐ)用平行和漸變加工策略。
