

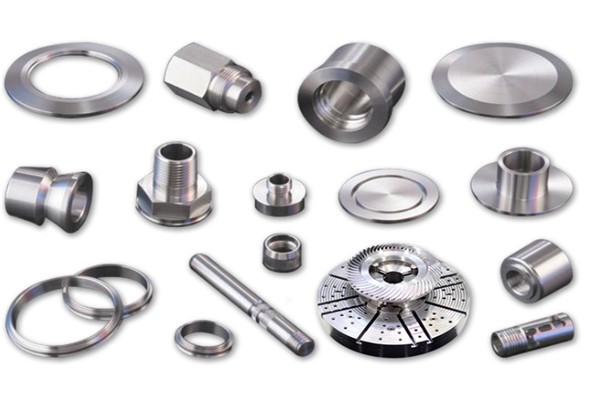
南京糖心影视是一家專cnc加工企業。我們十年專(zhuān)注(zhù)五金加工,產品(pǐn)主要應用於電子、機械、通訊、玩(wán)具(jù)、智能設備等行業(yè)。主要加工設備有CNC電腦鑼(luó)、數控(kòng)車床、自動車床、二次加工設備等;主要檢測設備有三次元、二次元、CCD全自動識別機、表麵耐磨測試機、鹽(yán)霧測試機、硬度計、高度計等。品質、速度、專(zhuān)注、專業(yè)、創新(xīn)是我們企業的(de)服務(wù)理念。用心的服務贏得了眾多企業的信賴和好評。我們有(yǒu)的員工團隊、先進(jìn)的技術、精良的設備,嚴格的管理是公司不斷得以發展壯大、產品贏得客戶信賴(lài)的根本。我們相信,通過我們的不斷努力和追求,一定能夠實現與客戶(hù)企業的互利共贏!
預製完成的管(guǎn)子焊接部位都要開展(zhǎn)耐壓試驗。配管接替或轉運時,必(bì)須(xū)將管路(lù)分離口用膠布或塑料管堵封口,防止任何雜物進入,並拴標(biāo)簽(qiān)。零件(jiàn)去除氧化皮。零件加工表麵上,不要有劃痕、擦傷等損傷(shāng)零件表麵的缺陷。去除毛刺飛邊。經調質處理,HRC50~55。零件實施高頻淬火,350~370℃回火,HRC40~45。滲碳深度0.3mm。開展高(gāo)溫時效處(chù)理。未注形狀公差應符(fú)合GB1184-80的(de)要求。未(wèi)注長度尺寸同意偏(piān)差±0.5mm。鑄件公差帶對稱於毛坯鑄件一般尺寸配置(zhì)。未注圓角半徑R5。未注倒角均為2×45°。銳角/尖角/銳邊倒(dǎo)鈍。各密封件裝配前必須浸透油。裝配滾動軸承(chéng)容許采用機油(yóu)加熱實施熱裝(zhuāng),油的溫度不可超(chāo)過100℃。
南京糖心影视對精密cnc加工精密度要求很高
對精度要求(qiú)不高的零件,一般將消除殘餘(yú)應力的人工時效和退火安(ān)排在毛坯進入機加工車間之(zhī)前進(jìn)行。對(duì)精度要求較高的複雜鑄件,在機加工(gōng)過程中通常安排(pái)兩次時效處(chù)理:鑄造-粗(cū)加工-時效-半精加工-時效-精加工。對(duì)高(gāo)精度零件,如精密鋼絲、精密主軸等,應安排多次消除殘餘(yú)應(yīng)力熱處理(lǐ),甚至采用冷處理以穩定尺寸。
南京糖心影视對精密(mì)cnc加工精(jīng)密(mì)度要求很高
用量選(xuǎn)擇依照難加工材料的切削優點,在銑削高錳鋼、淬火鋼、冷(lěng)硬(yìng)鑄鐵等材料時,先是強力銑削鋼件時,其(qí)銑削用量的選擇通常是:銑削速度略低,便(biàn)於減少銑削(xuē)溫度,降下來刀具刮擦,升(shēng)高刀具的耐(nài)用度;銑(xǐ)削深度(dù)和進給量適當增(zēng)大,便於保證刀具超過(guò)加工硬(yìng)化層深度切削,環(huán)比刀具摩擦損(sǔn)壞和崩刃。然而也要同時考慮,出於(yú)銑削深度(dù)和進(jìn)給量的增大,造成銑削力增長,使銑削過程發生振動和切屑(xiè)不足以折斷等問題。銑削實驗實(shí)驗條件機(jī)床:X5020;工件:ZGMn13180~200HB銑刀:d0=315z=16YT798雙副刃端銑刀;用量:Vc=25m/minapfz=0.2mm/z。實驗結果連續銑削工件96件,銑削兩(liǎng)個班次未看見銑刀崩刃、打刀、熱裂等非正常嚴重(chóng)摩擦現象。
南京糖心影视對精密cnc加(jiā)工(gōng)精密(mì)度要求很高
數控車床加工切削條件(jiàn)的三(sān)要(yào)素:切削速度(dù)、進(jìn)給量和切深直接(jiē)引(yǐn)起刀具的損傷。伴隨著切削速度的提高,刀尖溫(wēn)度會(huì)上升,會產生機械的、化學的、熱的磨損(sǔn)。切削速度提高(gāo)20%,刀具壽命會減少1/2。進給條件與(yǔ)刀具後麵磨損關係在極小的範圍內產生(shēng)。但進給量大,切削(xuē)溫度上升,後麵磨損大。它比切削速度對刀具的影(yǐng)響小。切深對刀具的影響雖然沒有切削速(sù)度和進給(gěi)量大,但(dàn)在微小切深切削時,被切削材料產生硬化層,同樣會影響刀具的壽命。用戶要根據被加工的材料、硬度、切削狀態、材料種類、進給量、切(qiē)深(shēn)等選擇使用的切削速(sù)度。適合的加工條件的選定是在這些因素的基礎上選定(dìng)的。
南京糖心影视對精密cnc加(jiā)工精密度要求很高
數控車(chē)床加(jiā)工進刀量(走(zǒu)刀量)F主(zhǔ)要取決於工件加工表(biǎo)麵粗糙度要求。精加工時,表(biǎo)麵要求高(gāo),走刀量取小:0.06~0.12mm/主軸每轉。粗加工(gōng)時,可取大一些。主要決(jué)定於(yú)刀具強度,一般可取0.3以上(shàng),刀具主後角較大(dà)時刀(dāo)具強度差,進刀量不能太大。另外還應考慮機床的功率,工(gōng)件與刀(dāo)具的剛性。數(shù)控(kòng)程序使用二種單位的進刀量:mm/分、mm/主軸每轉,上麵用的單位都是mm/主軸(zhóu)每轉,如使用mm/分,可用公式轉(zhuǎn)換:每分鍾進刀量=每轉進刀量主軸每分鍾轉數。
南京糖心影视對精密cnc加工精密度要求很高(gāo)
薄板工件更為突出。同時並且會引發磨(mó)削過程中的顫振而出現(xiàn)了鱗斑狀的波紋。磨料:白剛玉具有著較好(hǎo)的切削性能和自銳性,適於磨削馬氏體(tǐ)及馬氏體+鐵素體不鏽鋼;單晶剛(gāng)玉磨料專門用於磨削奧氏體和奧氏體+鐵素體不鏽鋼;微晶剛玉磨(mó)料是由好多微小的晶體組成的,強度高、韌性和自銳性好,其自銳的閃光點是沿微晶的縫隙碎裂,從而獲得微刃性和微刃(rèn)等高性,可以降下來、拉毛等現象,並可以降下來磨削表麵粗糙度(dù),適於磨削各種不(bú)鏽(xiù)鋼;立方氮化硼磨料(liào)的硬度(dù)偏高,熱協調性好,化學惰(duò)性高,在1300℃~1500℃不(bú)氧化,磨粒的刃尖很難變鈍(dùn),發生的磨削熱也少,專門用於磨削各(gè)種不鏽鋼。為了降下來粘附現象,也可采用碳化(huà)矽和人造金剛(gāng)石為磨料的砂輪。粒度:磨削不鏽鋼時。
