

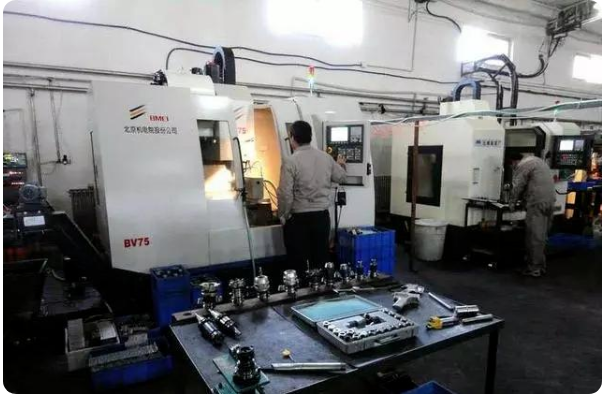
CNC加工,也叫數控加工,是指用數控的加工工(gōng)具進行的加工。因為數控加工是編程(chéng)後(hòu)由電腦(nǎo)控製加工,因此,CNC加工具有加工質量穩定,加工精度高,重複精度高,可加工複雜型麵,加工(gōng)效率高(gāo)等優點。在實際加工過程中,人的因素及操作(zuò)經驗,在很大程度上(shàng)會影響最(zuì)終的加工品質。下麵,讓我們來看看,一位有著十年(nián)多(duō)CNC加工經驗(yàn)的南京糖心影视,總結出來的十條寶貴(guì)經驗(yàn)....
一、如何對cnc加工工序進行(háng)劃分?
數控cnc加工工序的劃(huá)分一般可按下列方法進行:
1、刀具集中分序法就是按所用刀具(jù)劃分工序,用同一把刀(dāo)具cnc加工完(wán)零件上所有可以完成的部位。在用第二把刀(dāo)、第(dì)三(sān)把(bǎ)完成(chéng)它們可以完成的(de)其它部位。這樣可減少換(huàn)刀次數,壓縮空程時間,減少不必要的定位誤差。
2、以加工部位分序法對於cnc加工內容很多的零件(jiàn),可按其(qí)結構特點將加工部分分成幾個部分,如內(nèi)形、外(wài)形、曲麵或平麵等。一般(bān)先加工平麵(miàn)、定位麵,後加工(gōng)孔;先加工簡單的幾何形狀,再加工複雜的幾何形狀;先加工精度較低的(de)部位,再加(jiā)工精度要求較高的部位。
3、以(yǐ)粗、精cnc加工分序法對於(yú)易發生cnc加工變形的零件,由於粗加工後可能發生的變形(xíng)而需要進行校形,故一般來說凡要進行粗、精加工的都要將工序分(fèn)開。綜上所述,在劃分工序時,一定要視零件的結構(gòu)與工藝性,機床的功能,零件(jiàn)數控cnc加工(gōng)內容的多少,安裝(zhuāng)次數及本單位生產組織狀況靈活掌握。另(lìng)建(jiàn)議采用(yòng)工序集中的原(yuán)則還是采用工序分散的原則(zé),要根據實際情況來確定,但一定力求合理。
二、cnc加工順序的(de)安排應遵循什麽原(yuán)則?
加(jiā)工順(shùn)序的(de)安排應根據零件(jiàn)的結構和毛坯狀況,以及定位夾緊的(de)需要來考慮,重點是工件的(de)剛性不(bú)被破(pò)壞。順序一般應按(àn)下列原則進行:
1、上(shàng)道工序(xù)的cnc加工不(bú)能影響下道工序的定位與夾(jiá)緊,中間穿(chuān)插有通用(yòng)機床加工工序的(de)也要綜合考慮。
2、先進(jìn)行內形內腔加工序,後進行外形加工工序。
3、以(yǐ)相同定位(wèi)、夾緊(jǐn)方式或同一把刀cnc加工的工序最好連接進行,以減少重複定位次數,換刀次數與挪動壓板次數。
4、在同一次安裝中進行的多道工序,應先安排對工件(jiàn)剛性破(pò)壞小的工(gōng)序。
三、工件裝夾方式的確定(dìng)應注意那幾(jǐ)方麵?
在確定定位基(jī)準與夾緊方案時應注意下(xià)列三點:
1、力求設計、工藝、與編程(chéng)計算的(de)基準統一。
2、盡量減少裝夾(jiá)次數,盡可能做到在一次(cì)定位後就能cnc加(jiā)工出全部待加工表麵(miàn)。
3、避免采(cǎi)用占機人工(gōng)調整方案。
4、夾具(jù)要開暢,其定位、夾緊機(jī)構不能影響cnc加工中的(de)走刀(如產生(shēng)碰撞),碰到此類情況時,可采用用虎鉗或加底板抽螺(luó)絲的方式裝夾。
四(sì)、如何確定對刀點比較(jiào)合理?工件(jiàn)坐標係與編程坐標係有什麽關係(xì)?
1、對刀點可以設在被加工零件的上,但注意對刀點必須是基準位或已精加工過的部位,有時在第一道工序後對刀(dāo)點被(bèi)cnc加工(gōng)毀壞,會導致第二道工序和之後的對刀點無從查找,因此在第一道工(gōng)序對刀時注意要在與(yǔ)定位基(jī)準有相對固定尺寸關係的地方設立一個相對對刀(dāo)位置,這樣可以根據它們之間的相對位置關係(xì)找回原對刀點。這個相對對對刀位置(zhì)通常設在機床工作台或夾具上。其選擇原則如下:
1)找正容易(yì)。
2)編程方便。
3)對刀誤(wù)差小。
4)加(jiā)工時檢查方便、可查。
2、工件(jiàn)坐(zuò)標係的原點位置是由操作(zuò)者自己設定的,它在工件裝夾完畢後,通過對刀確定,它反映的是(shì)工(gōng)件與機(jī)床零點之間的距(jù)離(lí)位置關係。工件坐(zuò)標係一旦固定,一般不作改變。工(gōng)件坐標係與編程坐標(biāo)係兩者必須統(tǒng)一,即在加工時,工件坐標係和編程坐標係是一致的。
五、如何選(xuǎn)擇走刀路線?
走刀路線是指數控(kòng)加工過程中刀具相對於(yú)被加工件的運動軌跡和方向。加工路線的合理選擇是非常重要的,因為它與零件的cnc加工精度和表麵(miàn)質量密卻相關。在確定走刀路線是主要考慮下列幾點:
1、保證零件(jiàn)的加工精度要求。
2、方便數值計算,減少(shǎo)編程工作量。
3、尋求最短cnc加工路線,減少空刀時間以(yǐ)提高cnc加工效率。
4、盡(jìn)量減少程(chéng)序段數。
5、保(bǎo)證工件輪廓表麵cnc加工後的粗糙(cāo)度(dù)的要求,最終輪廓應安排最後一走刀連續加工出來。
6、刀(dāo)具的進退刀(切入(rù)與切出)路線也要認真考慮,以盡量減少在輪廓處停刀(切削力突然變化造成彈性變(biàn)形)而留下刀痕,也(yě)要避免在輪廓麵上垂直下刀而劃(huá)傷工件。
六、如何(hé)在cnc加工過程中監控與調整?
工件(jiàn)在找正(zhèng)及程(chéng)序調試完成之後,就可進入(rù)自動加工階段。在自動加(jiā)工過程中,操作(zuò)者要對切削的過程進行監控,防止出現非正常切削造成工件(jiàn)質(zhì)量問題(tí)及其它事故。
對切削過程(chéng)進行監控主要考慮以下幾個方麵:
1、加(jiā)工過程(chéng)監控粗加工主要考慮的是工(gōng)件表麵的多餘餘量的快(kuài)速切(qiē)除。在機床自(zì)動加工過(guò)程中,根據設定的切削用量(liàng),刀具按預定的切削軌跡自動切削(xuē)。此時操作(zuò)者應注意通過切削負荷表觀察自動加工過程中的切削負(fù)荷變化情況,根據刀具的承受力狀況,調整切削用量,發揮機床的最大效率。
2、切削過程中切削聲音的監控在自動切削過(guò)程中,一般開(kāi)始切削時,刀具切削工件的聲音是穩定的、連續的、輕快的,此時機床的運動是平穩的。隨著(zhe)切削過程的進行,當工件上有硬(yìng)質(zhì)點或(huò)刀具磨損或刀具(jù)送夾等原因後,切削過程出現不穩定,不穩定的表現是切削聲音發生變化,刀具與工件之間會(huì)出現相互撞擊聲,機床會出現震動。此時應及時調(diào)整切削用量及切削條件,當調整效果不明顯時,應暫停機(jī)床,檢查刀具及工件(jiàn)狀況。
3、精加工(gōng)過(guò)程監控精加工,主要是保證工(gōng)件的加工尺(chǐ)寸和(hé)加工(gōng)表麵質量,切削速度較高,進(jìn)給(gěi)量較大。此時(shí)應(yīng)著重注意積屑瘤對加工表麵的影(yǐng)響,對於型腔加工,還應注意拐角處加工過切與讓刀。對於上述問(wèn)題的解決,一是要注意調整切削液的噴淋位置,讓加工表麵(miàn)時刻(kè)處於冷卻條件;二是(shì)要注意觀察工件(jiàn)的已(yǐ)加工麵質量,通過調整切削用量,盡可能避免質量的變化。如(rú)調整仍無明顯效果,則應停機檢察原程序編得是否合理。特(tè)別注(zhù)意的是,在暫停檢查(chá)或停機檢查時,要注(zhù)意刀具的位置。如刀具在切(qiē)削過程(chéng)中停機,突然的主軸停(tíng)轉,會使工件表麵產(chǎn)生刀痕。一般應(yīng)在(zài)刀具(jù)離開切削狀態時,考慮停機。
4、刀(dāo)具監控刀具的質量很大程度決定了工件的加工質量。在自動加工(gōng)切削過程中,要通過聲音監控、切(qiē)削時間控製、切削過程中暫停檢查、工件表麵分析等方法判斷刀具的正常(cháng)磨損狀況及非正常破損狀況。要根據加工(gōng)要求,對刀具及時處理,防(fáng)止發生由刀具未及時(shí)處理而產(chǎn)生的加工質量問題(tí)。
七、如(rú)何合理(lǐ)選擇加工刀具?切削用量有幾大要素?有(yǒu)幾種材料的刀具?如何確定刀具的轉速,切削速度,切削寬度?
1、平麵(miàn)銑(xǐ)削時應選(xuǎn)用不重磨硬質(zhì)合金端銑刀或立銑(xǐ)刀。一般銑削(xuē)時,盡量采用(yòng)二次走刀加工(gōng),第一次走刀最好用端銑刀粗銑,沿工件表麵連續走刀。每(měi)次(cì)走刀寬度推薦至為刀具(jù)直(zhí)徑的60%--75%。
2、立銑刀和鑲硬質合金刀片的端銑刀主要用於加工(gōng)凸台、凹槽和箱口麵。
3、球刀、圓刀(亦稱圓鼻刀)常用於加工曲麵和變斜角輪廓外形。而球刀多用於半精加工和精加(jiā)工(gōng)。鑲硬質(zhì)合金刀具的圓刀多用於開粗。
八、加工程序單有什麽作用?在加(jiā)工程序單中應包括(kuò)什(shí)麽內容?
1、加工程序單是數控加工工藝設計的內容之一,也是需要操作者遵守、執行的(de)規程,是加工程(chéng)序的具體說(shuō)明,目的(de)是讓操作者明確程序(xù)的(de)內容、裝夾和定位方式、各個加工程序(xù)所選用的(de)刀具既應注意的問題等。
2、在加工程序單裏,應包括:繪圖和編程文件名(míng),工件名稱,裝夾草(cǎo)圖,程序名,每個程序所使用的刀具、切削的最大深(shēn)度,加工性質(zhì)(如粗(cū)加工(gōng)還是精加工),理論加工時間等。
九、數控編程前要做何準備(bèi)?
在確定加(jiā)工工藝(yì)後,編程前要了解:
1、工件裝夾方(fāng)式;
2、工件毛胚的大(dà)小----以便確定加工的範圍或是否(fǒu)需要(yào)多次裝夾;
3、工件的材料----以便選擇加工所使用何種刀具;
4、庫(kù)存的刀(dāo)具有哪些(xiē)----避免在加工時因無此刀具要修改程序,若一定要用到此(cǐ)刀具,則可(kě)以提前準備。
十、在編(biān)程中安全高度的設定有什麽原則?
安全高度的設定原則:一般高過島嶼的最高麵。或者將編程零點(diǎn)設在最(zuì)高(gāo)麵,這樣也可以最大限度避免撞刀的危(wēi)險。
