

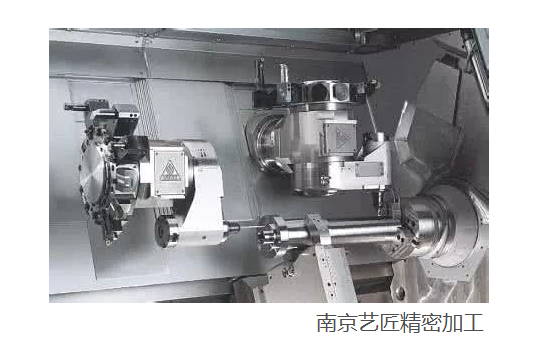
CNC加工,也(yě)叫數(shù)控加工,是指用數控(kòng)的加工工具進行的加工。因為數控加工是編程(chéng)後由電腦控製加工,因此,CNC加工具有加工質量穩定(dìng),加工精度高,重複精度(dù)高,可加工複雜型麵,加工效率高等優點(diǎn)。南京糖心影视/那(nà)麽CNC加(jiā)工(gōng)的操作程序是怎樣的呢?下(xià)麵南京糖心影视/小編就為大(dà)家介紹下。
CNC加工的操作程序:
1、清理(lǐ)機(jī)床導(dǎo)軌,主軸上的灰塵和汙物,在機器導軌上,機架上加潤滑油(數量應適當(dāng)、均(jun1)勻分布);
2、打開電源打開電腦;
3、手動控製機床在XYZ三軸向最大行程運動,檢查機器是否異(yì)常,並能使導軌潤滑(huá);
4、根據(jù)實際(jì)的編程和加(jiā)工,需(xū)要用塑料(liào)膠帶圍繞密封圈——墊上,放在(zài)待加工材料上,檢查真空是否能吸。
5、檢(jiǎn)查計算機加(jiā)工產(chǎn)品圖紙和實際加工圖紙(團隊發布圖(tú)紙)一(yī)致的修改圖形,編程,利用定位孔檢查圖(tú)形與實際加工的位置是一致的,(修改偏移圖(tú)形測試符合加工(gōng)要求)。
6、根據圖紙(zhǐ)加工要求,編程輸出測量被加工材料(定位機尺寸的中間值),加工,生產,加工,產品檢驗(修改(gǎi)偏移圖形檢查,直到符合加工(gōng)要求)。
7、複製程序,加工產品。
8、完成產品加工後,完成當天生產任務,清理機床(表、軌、主軸等)和電腦主機、顯示器、鼠標、鍵盤表麵灰塵、汙垢。
9、關閉電源(電腦、機器、吸(xī)塵器、真空泵、總閘門等)。
以上關於CNC加工的操作程序就為大家分享到這裏,總的來說,因為(wéi)CNC加工是精密機床設備,必(bì)須有正確的(de)操作程序,才能保證產(chǎn)品的加工精度,延長機器的使用壽命和操作者的人身(shēn)安全。
CNC加工中心操作流(liú)程有(yǒu)以下七點:
一、 開機準備
機床在每次(cì)開機或機(jī)床按急停複位後,首先回機床參考(kǎo)零位(即回零),使機床對其以(yǐ)後的操作有一個基準(zhǔn)位置。
注:主要(yào)是看廠家的設定,有些機床可以不用回零的!
二、 裝夾工件
工件裝夾前要先清潔好各(gè)表(biǎo)麵,不能粘(zhān)有油汙、鐵屑和灰塵,並用銼刀(或油石)去掉工件表麵的毛刺。
裝夾用的等高鐵一定要經(jīng)磨床磨平各表麵,使其光滑、平整。碼鐵、螺母一定要堅固,能可靠地夾(jiá)緊工件,對一些難裝夾的(de)小工件可直接夾緊在虎(hǔ)鉗上;機床工作台應清潔幹淨,無鐵屑、灰塵(chén)、油汙;墊鐵一般放(fàng)在工件的四角,對跨度過大的(de)工件須要在中間加(jiā)放等高(gāo)墊鐵。
根據圖紙的尺寸,使用卡尺檢查工件的長寬高是否合格。
裝(zhuāng)夾工件時,根據編程作業指導書的裝夾擺放方式,要考慮避開加工的部位(wèi)和(hé)在加工中刀頭可能碰到夾具的情況。
工件擺放在墊鐵上以後,就(jiù)要根據圖紙要求對工件基準麵進行拉(lā)表,對於已經六麵都磨好的工件要校檢其(qí)垂直度是否合格。
工件拉表完(wán)畢後(hòu)一定要擰緊螺母,以防止裝夾不牢固而使工件在加工中移位的現象;再拉表(biǎo)一(yī)次,確定夾緊好後誤差(chà)不(bú)超差。
三、工(gōng)件分中 找中心
對裝夾好的工件可利用尋邊器進行碰數(shù)定加工參考零位,尋(xún)邊器可用光電式和機械式兩種。方法有分(fèn)中碰數和單邊碰數兩種,分中碰數步(bù)驟如下:
光電(diàn)式靜止,機械式轉速450~600rpm。分中碰數手動移動工作台(tái)X軸,使碰數頭碰工件一側麵(miàn),當碰數頭剛碰到工件使紅燈亮(liàng)時,就設定這點的相對坐標值為零;再手動移動工作台X軸使碰(pèng)數(shù)頭碰工件的另一側麵,當碰數頭剛碰上工(gōng)件時記下這時的相對坐(zuò)標。
根據其相對值減去碰數頭的直徑(即工件的長度),檢查工件的長度是否合符圖紙要求。
把(bǎ)這(zhè)個相對坐標數除以2,所得數值就是工件(jiàn)X軸的中間數值,再移動工作台到X軸上的中間數值,把這點的X軸(zhóu)的相(xiàng)對坐標值設定為零,這點就是工件X軸(zhóu)上的零位。
認真把工件X軸上零位的機械坐標值記錄在G54~G59的其中一個裏,讓機床確定工件X軸上的零位。再一次認真檢查(chá)數據的正確性。工件Y軸零位設(shè)定的步(bù)驟同(tóng)X軸的操作相同。
四、根據編程作業指導(dǎo)書準備(bèi)好所有刀具
根據(jù)編程(chéng)作業指導書的刀具數據,換上要進行加工的刀具,讓刀具去碰擺在基準麵上的高度測量器,當(dāng)測量器紅燈亮時把(bǎ)這點的相對坐標值設定(dìng)為零。移動刀具(jù)到安全的(de)地方,手動向下(xià)移動刀具50mm,把這點的相對坐標值再設定為零,這點就是Z軸的零(líng)位。
把這點的機械(xiè)坐標Z值記錄在G54~G59其中一個裏。這就完成了工件X、Y、Z軸的零位設定。再一次認真檢查數據的正確性。
單邊碰數的也是(shì)按上麵的方法碰工件X、Y軸的一邊,把這點的X、Y軸的相對坐標值偏移碰數頭的半徑就是X、Y軸(zhóu)的零位,最後把一點X、Y軸(zhóu)的機械坐(zuò)標記在G54~G59的其(qí)中一個裏。再一次認真(zhēn)檢查數據的(de)正確性。
檢查零點的正(zhèng)確性,把X、Y軸移動到工件的邊懸,根據(jù)工件的尺寸,目測其零(líng)點的正確性。
根據編程作業指導書(shū)的文件路徑把程序文件拷貝到電腦上。
五、加工參數(shù)的設定
在加工中主軸轉速的設定: N=1000×V/(3.14×D)
N:主軸轉速(rpm/min)
V:切削速度(m/min)
D:刀具直徑(mm)
加工的進給速度設定(dìng): F=N×M×Fn
F:進(jìn)給速度(mm/min)
M:刀具刃數
Fn:刀具的切(qiē)削量(mm/轉)
每(měi)刃切削量設(shè)定: Fn=Z×Fz
Z:刀具(jù)的刃數
Fz:刀具每刃的切削(xuē)量(liàng)(mm/轉)
六、開始加工
執行每一個程序的開(kāi)始時必須認真檢查其所(suǒ)用的刀(dāo)具是(shì)否編程指(zhǐ)導書上所指定的刀具。開始加工時要把進給速度調到最小,單節執行,快速定位、落刀、進刀時須集中(zhōng)精神,手應放在停止鍵上有問題立即停(tíng)止,注意觀察刀(dāo)具運動方向以確保(bǎo)安全進刀,然後(hòu)慢慢加大進(jìn)給速度到合適,同時要對刀具和工件加冷卻液或冷風。
開(kāi)粗加工時不得離(lí)控製麵板太遠(yuǎn),有異常現象及時停機檢查。
開粗後再拉表(biǎo)一次,確定工件沒有鬆動。如有(yǒu)則(zé)必須(xū)重新(xīn)校正和碰數(shù)。
在加工過程中不斷優化加工(gōng)參數,達最佳加工效果。
因本工序是關鍵工序(xù),因此(cǐ)工件加(jiā)工完畢後,應測量其主要(yào)尺寸數值與圖紙要求是(shì)否一致,如有問題立即通知當班組長或編程員檢查、解決,經自檢合格(gé)後方可拆(chāi)下,並必須送(sòng)檢(jiǎn)驗員專檢。
加工類型(xíng):孔加工:在加工中心上鑽孔前(qián)一定要先用中心鑽定位,再用比圖紙尺寸小(xiǎo)0.5~2mm的鑽頭鑽孔,最後(hòu)用合適的(de)鑽(zuàn)頭精加工。
鉸孔(kǒng)加工(gōng):對工件進行鉸孔加工也是要先用中心鑽定(dìng)位,再用比圖紙尺寸小0.5~0.3mm的鑽(zuàn)頭鑽孔,最後再用鉸刀鉸孔,鉸孔加工時注意控製主軸轉速在70~180rpm/min內。
鏜孔加工:對工件進行鏜孔加工要先(xiān)用中心(xīn)鑽定位,再用比圖紙尺(chǐ)寸小1~2mm的鑽頭鑽孔,然後用粗(cū)鏜刀(或銑(xǐ)刀)加工到隻剩下(xià)單邊0.3mm左(zuǒ)右加工(gōng)餘量,最後用預先(xiān)調好尺寸的精鏜刀進行精鏜,最後(hòu)一次(cì)精鏜餘量不能少於0.1mm。
直接數控(DNC)操作:在DNC數控加工前要先裝夾好工件,定好零位(wèi),設定好參數。在計算機(jī)中打開要傳數的加(jiā)工程序進行檢(jiǎn)查,然後讓計算機(jī)進入DNC狀態,並輸入正確加工程(chéng)序的文件名。在(zài)加工機床上按TAPE鍵和程序啟動鍵,這時機床控製器出現(xiàn)閃爍的LSK字樣。在計算機上按回車鍵盤就可進行DNC傳數(shù)加工。
七、工人自檢內容、範圍
加工者在加工前必須看清楚工藝卡內容,清楚知道工件要加工的部位(wèi)、形狀、圖紙各尺寸並知(zhī)道其(qí)下工(gōng)序(xù)加工內容。
工件裝(zhuāng)夾前應(yīng)先測量坯料尺寸是否符合圖(tú)紙(zhǐ)要求,工件(jiàn)裝夾時必須認真檢(jiǎn)查其擺放是否與編程作業指導書一致。
在粗加工完(wán)成後應及時進行自檢,以便對有誤差(chà)的數據及時進行調整。自檢內容主要為(wéi)加工部位的位置尺寸。如:工件是否有鬆(sōng)動;工件是否正確分中;加(jiā)工部位到基準邊(基準點)的尺(chǐ)寸是否符合圖紙要求;加工部位相互間的位置(zhì)尺寸。在檢查完位置尺寸後要對粗加工的(de)形狀尺進行(háng)測量(圓弧除外)。
經過粗加工(gōng)自檢後才進行精加工。精加工後工人應對加(jiā)工部位的形狀尺寸進自檢:對垂直麵的加工部位檢測其基本長寬尺寸;對斜麵的加工部位測(cè)量圖紙上標出的基點尺寸。
