

螺旋葉片(piàn)的重要性:精密模具(jù)加工時(shí),機床測頭通(tōng)過(guò)在機(jī)測量可以(yǐ)滿足(zú)工藝控製。
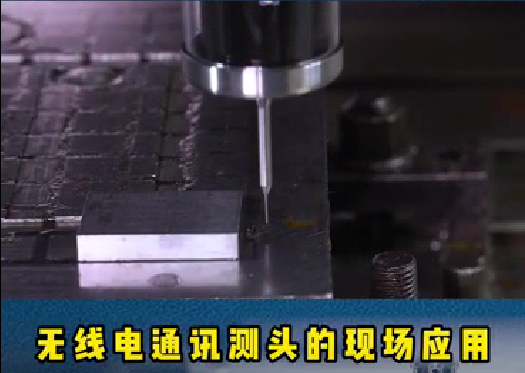
精密加工技術應用廣泛,螺旋葉片屬於精密配件,對加工精度和表麵粗糙度要求較高。精密加工(gōng)技術是為現代先進製造技術發展起來的,是實現現代先進製造技術的(de)基礎。在精密加工過程中,綜合(hé)應用了在機測量、光學(xué)檢(jiǎn)測、軟件後處理等高新技術。
由於精密加工時間長,給加工帶來很多不利。針對該類零(líng)件加工過程(chéng)中的在機測量探頭,有(yǒu)效利用科學先進的測量檢測設備,還可以對過程控製進行(háng)分析和探討(tǎo),可以(yǐ)有效提高加工效率(lǜ),合理優化路徑和切削參數,同時獲得高質量表麵精度尺寸精度產品的(de)合格率,減少人工(gōng)準備的時間和成本,避免因人為失(shī)誤造成最終精(jīng)度(dù)的誤差。
機械加工的技術(shù)難點主要體現在需(xū)要(yào)選擇精度高、穩定性高、自動化剛性好的(de)機床。在五軸機床上加工時,株洲配件要(yào)保證(zhèng)把精密機床作為高精度的核心交給你,要求主軸有極(jí)高的轉動精(jīng)度(dù),轉動要平穩無振動。
切削時,工藝係統的剛度和熱變形難(nán)以把握(wò),影響零件的加工(gōng)精度。精密加工對尺寸精度要(yào)求(qiú)嚴格,工件表(biǎo)麵形(xíng)成的微彈性(xìng)變形和塑性變形具有隨機性,尺寸精度難以控製。
通過模(mó)具鑲件,將各種不(bú)規則的匹(pǐ)配鑲件嵌入到不規則的模具中。好(hǎo)的模具(jù)鑲件可以填充模板,固定模板空間,修複模具的(de)一些缺陷(xiàn)。模具鑲件的使用可以在模具中發揮重要作用(yòng),降低(dī)模具(jù)的(de)損壞率,提高產品質量(liàng),降低廢品率。在模具鑲件的配合下,更方便隨時修改或(huò)加工模具(jù),有助於(yú)節省更多的材料成本。
加工螺旋形試樣時,應盡可(kě)能減小切削力和夾緊變(biàn)形,以保證(zhèng)零件在不同切削力下的穩定加工。家具的夾緊力必須根據最大切割量來確定。選擇合適的切削參數(shù),盡(jìn)量(liàng)減小切削力,選擇合理的夾緊方案,減少(shǎo)夾緊變形和加工變形。同時,在光整加(jiā)工過程(chéng)中,采(cǎi)用高速加工,選擇合適的冷卻液,可以保證加工質量,減少切削熱對工件的影響。
選擇加工順序的原則是保證工件易於拆卸,在滿足可靠定位夾緊的前提下,盡可能降(jiàng)低工件的剛性和工藝剛性。在切削過程(chéng)中(zhōng),剛性處於良好狀態,加(jiā)工變形減小。
在精密加工中的機器測(cè)量技術控製技(jì)術方麵(miàn),針對金屬零件的(de)批量加工,引(yǐn)入了質量檢測(cè)與質量檢驗相結(jié)合的新型生產模式,實現了機床中工件位置誤差的檢(jiǎn)測與補償、工件切削餘(yú)量的檢測和加工路徑的智能修正,能夠保證產品(pǐn)連續(xù)穩定的精密加工。
另外(wài),機(jī)床的安裝環境也(yě)會影響機床的定位精(jīng)度和(hé)幾何精度,所以安裝時要加厚安裝基礎的厚度。安裝(zhuāng)環境應遠離大型(xíng)衝壓粗加工設備等震源,以保證精密加工過(guò)程不受振動幹擾,加工表麵(miàn)粗糙度要求高的零件。一般(bān)選擇低振動、全閉環機床的主軸。
在此基礎上,可以利用測(cè)頭在機床上進行在機測量係統,通過坐標係測(cè)量技術滿足上述對各生產加工過程的管理和控製,從而減少和控製零件在加工過程中(zhōng)和加工(gōng)後的變形因素,科學有效地解決加工過程中的變形和應力擴散,保質保量,高精度測量,使切削表麵質量達(dá)到理想的加工效果。
