

加工箱體類零件用什麽加工中心好?箱體零件加工工藝步驟
常加工的箱體類零件(jiàn)一般有汽車的發動機缸、汽車(chē)的變速(sù)箱、傳動箱等!!
加工箱體(tǐ)類零件最好選用“臥(wò)式加工中心”
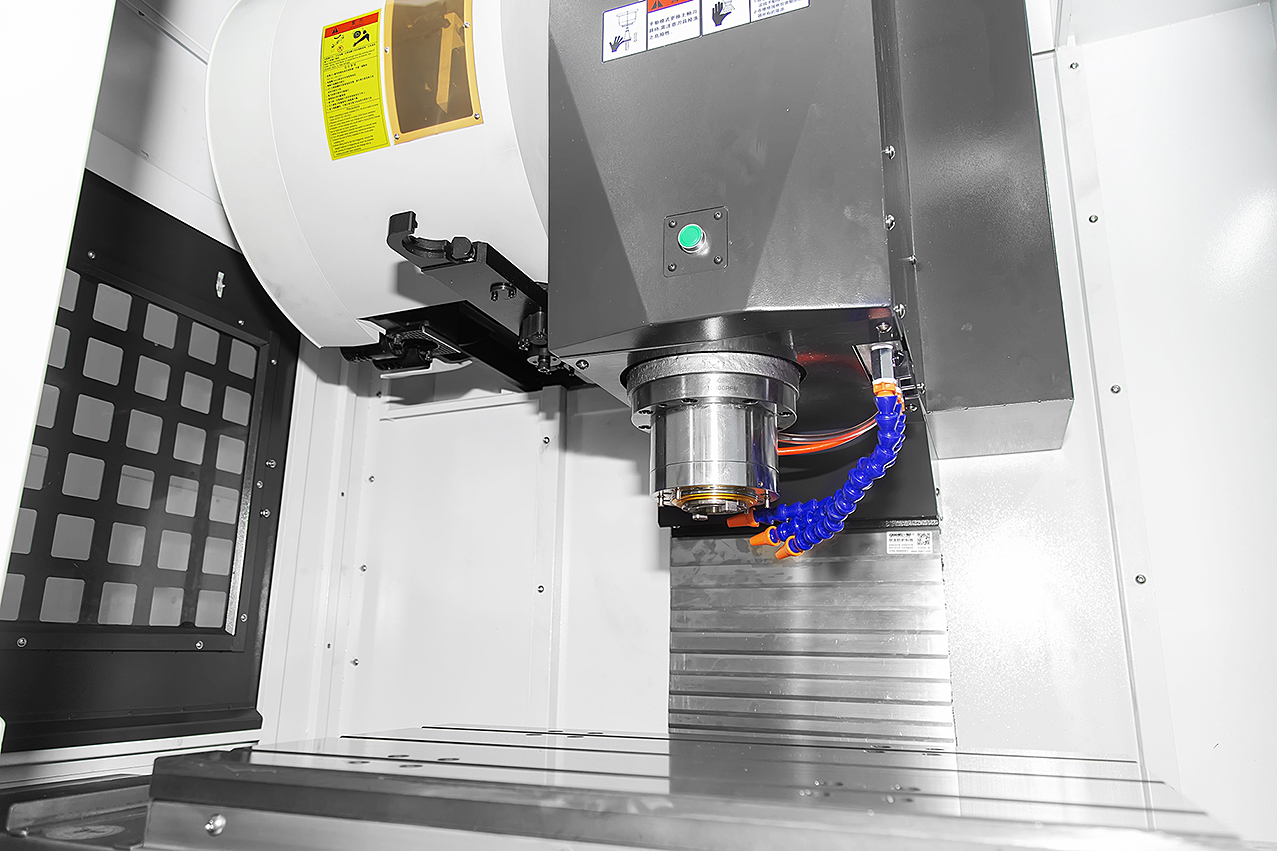
臥式加工中心有哪些加工工藝步驟?
臥式加工中心有哪些加工(gōng)工藝步驟?臥式加工中心是指主(zhǔ)軸軸線與(yǔ)工作台(tái)平行設置的加工中心,主要適用於加工箱體類零件。他的工作原理是工(gōng)件在加工中(zhōng)心上經一次裝夾後,電腦能自動(dòng)選擇不同的刀具,自動改變機床主軸轉速,依次完成工件(jiàn)多個麵上多工序(xù)的加工。他的(de)優勢是能夠大大(dà)提(tí)高生產效率,但是占地(dì)大、成本高。
製係統能控製機床按(àn)不同加工工序,自動選擇及更換(huàn)刀具,自動改變機床主軸轉速、進給速度和刀(dāo)具相對工件的運動(dòng)軌跡及(jí)其它輔助功能,依次完(wán)成工件多個麵上(shàng)多(duō)工序的加工。並且有多種換刀(dāo)或選刀功能,從(cóng)而(ér)使生產效率大大提高。
加工中心由於工序(xù)的(de)集中和自(zì)動換刀,減少了工件的裝夾、測量和機床調整等時間,使機床的切削時間達到機床開動時間的80%左右(普通機床僅為(wéi)15~20%);
同(tóng)時也減少(shǎo)了工序之間的工件周轉、搬(bān)運和存放時間,縮短了生產周期,具有明顯的(de)經濟(jì)效果(guǒ)。加工(gōng)中心適用於(yú)零件形狀比較複雜、精度要求較高(gāo)、產品更換頻繁的中小批量生產。
在使用臥式加工中心的時候並不是特別注意其操作要點,一些細節性(xìng)的問題往往容易被忽略。
1、保證在(zài)主軸的行程範圍(wéi)內使工件的加工內容全部完成。
2、盡量(liàng)在一(yī)次裝夾中(zhōng)完成所有的加工內容。當(dāng)非要更換夾緊(jǐn)點時,要特別注意不能因更換夾緊點(diǎn)而破壞定位精度(dù),必要時(shí)在工藝文件中說明。.夾具底麵與工(gōng)作台的接觸,夾具的底麵平麵度必(bì)須保證在0.01-0.02mm以內,表麵粗糙度不大於Ra3.2um。
3、夾具應具有盡可能少的元件和較高的剛度。
4、為了簡(jiǎn)化定位與安(ān)全,夾具的每個(gè)定位麵(miàn)相對加(jiā)工(gōng)原(yuán)點,都應有(yǒu)的坐(zuò)標尺寸。
基於箱體類零件的複雜結構和精度要求,從工件(jiàn)特征、加工設備、工裝設計、刀具選擇和裝(zhuāng)夾方式等方(fāng)麵進行工藝分析,通過加工技巧(qiǎo)和實踐經驗的應用,製定合理可行的工藝方案。
1 序言
箱體是工程(chéng)機械(xiè)傳動係統的核心零件,主要加工(gōng)內容為平麵和孔係,工件加工質(zhì)量(liàng)決定了機器的裝配精(jīng)度和工作(zuò)性能。下麵從加(jiā)工設備、工裝裝夾和(hé)刀具選擇等方麵介(jiè)紹箱體類零件的加工技巧和實踐經驗,為其他類似件的加工提供借鑒。
2 工件特征
箱體為多麵體(tǐ)結構,具有內部空腔,壁薄(báo)且壁厚分布(bù)不均勻,由灰鑄鐵(tiě)HT250材料澆(jiāo)注而成。灰鑄鐵具有良好(hǎo)的切(qiē)削性、耐磨性(xìng)和吸(xī)振性[1],能夠滿足整機的強度(dù)和剛度要(yào)求。
箱體(tǐ)類零件結(jié)構複雜且不(bú)規則,1為後殼體結構,一次裝夾不能完成底部大平(píng)麵的銑(xǐ)麵和鑽孔,兩次裝夾影響平麵加(jiā)工精度。2為後箱體結構,工(gōng)件定位後加工位置底部懸空麵積大時,由(yóu)於壁薄工件(jiàn)易變形,因此造成大平麵平麵度和銷孔位(wèi)置度超差。同時,加工(gōng)此類(lèi)工件時,還應保證各孔位置度和同軸度精(jīng)度(dù)要求。
a)正麵 b)底部大平麵及孔
1 後殼體結構示意
a)正麵 b)反麵
2 後箱體結構示意
鑄造毛坯(pī)一般留出(chū)單邊5mm的加(jiā)工餘量,考慮到(dào)後期加工工序壓裝工件,確(què)定是(shì)否需(xū)要澆注出工藝凸台,待所有工序(xù)加工完畢,根(gēn)據裝配情況(kuàng)確定是否銑掉工藝凸台。加工工藝按照粗精分開,先(xiān)粗後精、先麵後孔、科學集中的(de)原則[2],加工工序分為粗加工、半(bàn)精加工和精加工,均衡各端餘量。粗加工前後分兩次劃線,粗劃線是粗(cū)加工參照線,精劃線用於精加工找正工件。粗加工留出2mm的精加工餘量,半(bàn)精加工(gōng)留出0.2~0.5mm的(de)精加工餘量。
為減少或消除工件的內應力影響、提升加工(gōng)精度的(de)穩定性,毛坯(pī)鑄(zhù)造、粗加工工序之後均需要進(jìn)行時效處理。具體加工工序為:粗劃(huá)線→粗車各端→精劃線→半精加工、精加工兩端→加工側麵。鑽孔時應避免半壁(bì)切削,保證重要孔加工精度,合理安排加工順序。閥芯孔如3所(suǒ)示,應先加(jiā)工φ18H7孔,後加工側麵2個φ18mm孔。
3 閥芯孔示意
3 加工設備
在編製加工工(gōng)藝時,工藝人員(yuán)應對車(chē)間設備性能充分了解,根(gēn)據工件的外形尺寸(cùn)和設備的加工能力選擇合適的加工設備(bèi)。粗加工選用立式車床;半精(jīng)加工、精加工選用數控立式車床,加工兩端選用立式加工中心,加工側麵選用(yòng)臥式加工中心或臥式銑鏜床。對於加工中心,應按照周期校驗主軸的跳動。對(duì)於臥式加工中心,還應考慮工作台的最小旋轉刻度單位,有些徑向孔中心線(xiàn)與(yǔ)工件(jiàn)中心線夾角角度是半度數,最小旋轉刻度(dù)單(dān)位是整數度的(de)加工設備是不能(néng)滿足此類孔的加工精度的。在(zài)編製加工工(gōng)藝時,工作台按順時針或逆時針一個方向旋轉一周應(yīng)完成工件所(suǒ)有周(zhōu)圈麵(miàn)的加工內容,這樣有(yǒu)助於保持臥式加工中心的旋轉精(jīng)度,提高設備的使用壽命。各加工中心參數(shù)見表1。
表1 各加工中心參數
4 工(gōng)裝(zhuāng)設計
考慮到工裝製造(zào)費用,專用工裝適用於批量化生產,一次找正工裝,工件按線找正即(jí)可加工,節(jiē)省每個工件的(de)找正時間(jiān),提高(gāo)生產效率。確定加工設備後,根據設備工作台T形槽間距確定工裝壓裝位置。工裝底胎選(xuǎn)用不易(yì)變形的HT250材(cái)料,時效處(chù)理消除內應力再進行加工。後殼體裝夾如4所(suǒ)示,底胎要銑出工裝拉正麵(4中黃色麵)和工件找正麵(4中綠色麵,φ20mm銑刀銑槽)。定位元件(定位銷、定位軸和定位環等)選用45鋼,熱處理(lǐ)後提高硬度和(hé)耐磨性能;壓板和墊塊選用材(cái)料Q235或Q355。工裝底胎與(yǔ)工作台接觸麵(miàn)積不易過大,設計成底麵空心(xīn)底胎;工裝與工件采用(yòng)墊塊減少接觸麵積,有利於保證工裝及工件(jiàn)平麵(miàn)度[3]。此外,工(gōng)裝結構設(shè)計(jì)應避免與刀具(jù)或主軸幹(gàn)涉。當立式(shì)加工中心和臥式加工中心(xīn)共用(yòng)一(yī)套定位工裝時,由於臥式加工中心主軸與(yǔ)工作(zuò)台有一定距離,再結合工件加工範圍至工作台的(de)距離,因此需適當調整底胎高度。
4 後殼體裝夾示意
5 刀具選擇
為提高加(jiā)工效率,箱體(tǐ)大(dà)平麵切削應選用切削效率高的麵銑刀,帶有密(mì)封斜麵的端麵孔切削應設計複合刀具來取(qǔ)代小(xiǎo)孔徑銑刀插補(bǔ)銑。銷孔直徑≥30mm則用鏜刀加工,銷孔(kǒng)直徑<30mm則(zé)用(yòng)鉸(jiǎo)刀加工。
刀具方麵主要考慮一些不常用的加工刀具,工件是否需要加工一些細長孔、大徑孔以及(jí)一些美英製螺紋孔等。零件(jiàn)設計樣簽收後,根據(jù)工件結構及加工內容,工藝人員應(yīng)列出所有加工工序需要的刀具明細,根據刀具(jù)管理中(zhōng)心的(de)刀具台賬,排查出欠缺(quē)的刀(dāo)具,除了采購(gòu)一批標準刀具外,還應考(kǎo)慮是否需(xū)要加(jiā)長(zhǎng)杆或者是定製特殊刀具(例(lì)如(rú)加長刀具、大直徑鏜刀等(děng))。加(jiā)長杆是根據刀方的大小和使用長(zhǎng)度確定的,由於加長杆太長容易振刀,因此加長杆的選用不是優先考慮的。特殊刀具的製作周(zhōu)期較(jiào)長,一般是1~2個月,要提前報刀具計劃,以免耽(dān)誤使用,影響產品交付。
6 裝夾方式
裝夾分為定位和夾緊,具體(tǐ)如下所述。
1)箱體定位(wèi)方式一(yī)般分為止口定位、止口+定位(wèi)銷定位、雙銷或雙心軸定位。止口定位即(jí)所謂的孔軸間(jiān)隙(xì)配合。為保證快速定位,工件與定位(wèi)銷或心軸定位長度不易過長(zhǎng),一般定位長度設(shè)為8~12mm。另外,常采用一圓(yuán)柱銷加一菱形(xíng)銷的組合形式,圓柱銷和菱(líng)形銷的布置(zhì)形式應掌握以下要點:菱形銷的尖角指向圓柱銷的中心,雙心(xīn)軸定位亦是如此。對於有高度差的雙心軸定位,在(zài)每(měi)批產(chǎn)品(pǐn)開始試加工時,通常把定(dìng)位麵用銑刀銑(xǐ)平一(yī)刀來保證高(gāo)度差,消(xiāo)除(chú)工裝磨損帶來的加工誤差。雙心軸(雙銷)布置(zhì)如5所示。
5 雙心軸(雙銷)布(bù)置示意
2)箱體裝配麵背麵5mm以上的邊緣寬度(dù)即可滿足普通壓板(bǎn)壓裝。當工件定位麵與工裝定(dìng)位(wèi)麵定位後(hòu)發生翹曲時,可采(cǎi)用塞銅皮、紙屑等將翹曲消除後再進行壓裝。當定(dìng)位麵與工裝底胎接觸麵較(jiào)大時,應采用墊(diàn)塊(kuài)減少接觸麵積,壓裝位置應(yīng)為實點(壓板壓裝位置與(yǔ)墊塊統一),避(bì)免懸空壓裝(zhuāng)導致工件變形。後箱體裝夾如(rú)6所示(shì),為提(tí)高工件裝配麵平麵度(dù)和銷孔(kǒng)位置度,在工(gōng)件薄弱、懸空位置處增設輔助支撐(chēng)(6中黃(huáng)色件)。
6 後箱體裝夾示意
3)4所示工件大平麵(miàn)需要銑削、鑽孔加工,兩次裝夾才能滿足加工要求。為提升大(dà)平麵的平麵度,采用(yòng)過渡螺紋孔的方法即可一次裝夾完成加工。工裝3處窗口(kǒu)處紅色螺栓(見4)通過工件上預先加工出的M14-6H螺紋孔向下拉緊工件,待麵、孔加工完成後,鬆(sōng)開拉緊螺栓,再通過壓板壓緊加工麵,將3處(chù)M14-6H螺紋孔擴至樣最終要求的φ16mm。
7 結束語
綜上所述(shù),基於箱(xiāng)體類零件的結構和精度要求,得出以下經驗和技巧。
1)鑄造毛坯(pī)留有足夠的加工(gōng)餘量並且粗、精加(jiā)工分開。箱體類零件(jiàn)在粗加工、半精加工(gōng)過程中,當重要加工麵出現砂眼等鑄(zhù)造缺陷時(shí),兩相對麵還有餘量互借的(de)餘地。
2)首件試加工時(shí),對於位置度要求嚴格的孔通(tōng)常(cháng)不采用極坐(zuò)標編程方法,當三坐標檢驗出孔位置(zhì)度超差(chà)時,可以采(cǎi)用更改坐標值的方法進行修正。
3)根據箱(xiāng)體類零件的結構複雜程度和加工內容,選擇(zé)合適的刀具和加工設備,設計最優(yōu)的定位(wèi)和夾緊工裝,具體問題具體分析,一定能加工出合格的產品,大幅度(dù)提(tí)高(gāo)生產效率。
