

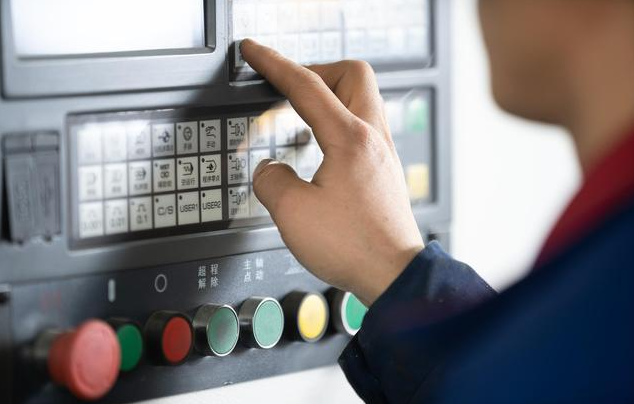
數控機床通(tōng)常並不需要使用專用(yòng)夾具等特殊工藝設備。更換工件時(shí),隻需調用(yòng)程序裝夾刀具,調整數控裝置中存儲的數控機床刀具數據,大大(dà)縮短了生產周期。此(cǐ)外,數控機床具有銑、鏜、鑽的功能,使加工過程高度集中,極大地提高生產效(xiào)率。數控機床的主軸轉速和進給速度是連續變化的,這有助(zhù)於優選出合適的切削參(cān)數。
數控機床加工是指在數控機床零件加工中(zhōng),利用數字信息控製零件和工裝位移的一種機械加工方法,解決零件種類多變、體積小、形狀雜亂、先進的精度問題(tí)和實現自動化加工的高效(xiào)有效途徑(jìng)。
數控機床加工前的準(zhǔn)備步驟有哪些?
數控機床設備(無論是臥式還是立式)數控機床啟動或停止時,首先要使數(shù)控(kòng)機床基準為零(líng),使以後操作的數控機床處於基準位置。
1、數控機床裝夾工件
在工件裝夾前,數控機床操(cāo)作員需要清潔每個不能沾上鐵屑、灰(huī)塵和油汙的表麵。並且操作員還需要使用銼刀或油石去除工件表(biǎo)麵的毛刺。裝夾用的鐵塊必須用(yòng)磨床(chuáng)打磨,使各麵磨光,使(shǐ)之(zhī)光潔平整。鐵墊一般放置在工件的四個角處,對於跨度過大的零件,必須在中間放置輪(lún)廓鐵墊;應根(gēn)據圖紙尺寸,用尺子檢查工件(jiàn)的長、寬(kuān)、高是否合(hé)格。
數(shù)控(kòng)機床加工前的準(zhǔn)備
數控機床裝夾工件(jiàn)時,根據編程作業說明進行(háng)裝夾,需要開度,避免刀頭接觸夾具。當工件放置在鐵墊上時,根據工件基準拉台圖(tú)紙的要求,數控機床操作員(yuán)要測試其垂直度是否(fǒu)符合磨削過的工件。工件(jiàn)拉台完成後,一定要擰緊螺母,防止夾緊不牢,使工件在位移加工(gōng)中錯位。操作員需要再次拉動數控機床工作台,確定夾(jiá)緊誤差不(bú)超(chāo)過規定值。
2、數控機床工件碰撞(zhuàng)次數
被數控機床夾住的零(líng)件可以用碰撞頭來設置觸摸數的參考零位,碰撞頭可以用(yòng)光電和機械的方法。有兩種方(fāng)法:中間碰撞數和單側碰撞數。
3、數控機床的刀具準備
程(chéng)序員選擇要加工的零件,通過CAM軟件UG編程,生成刀具路徑,通過UG模擬仿真模塊進行幹涉檢查,幹涉檢查(chá)後進行加工,生成安全穩定的NC代碼。然後他們將其傳輸到車間,然後再傳輸到數控機床。
根據(jù)編程作業說明準備好(hǎo)所有刀具,更(gèng)換加工刀具,讓刀具接(jiē)觸放置在基準麵上(shàng)的高度規,當高度規紅燈亮時,將此點的相對坐標值設(shè)置為零. 將刀具移至安全(quán)位置,手動將刀具向下移動50mm,然後將此點的相對坐標(biāo)值設置為(wéi)零,即Z軸的(de)零位。
數控(kòng)機床加工前的準備
在數控機床G54~G59之一(yī)中記錄該點的機械坐標(biāo)Z值。這樣(yàng)就完成了工件(jiàn)X、Y、Z軸的置零。再(zài)次仔細檢查數據的正確性。此外,數控機床(chuáng)操作(zuò)員還需檢驗零點的正確性,把X軸和Y軸移到工件的(de)側向位置,並根據工件的大小,用目(mù)測檢查零點是否正確。根據編程操作指令(lìng)的文件路徑,將(jiāng)程序(xù)文件複製到(dào)電腦中。
